




ISO 8573-1 Compressed Air Compliance in Pharma Packaging
In pharmaceutical manufacturing industry


Application
Using compressed air quality monitoring to ensure compressed air quality

Goal
Ensuring product safety and quality by complying with the ISO 8573-1

Customer
Manufacturer of nucleic acids and proteins

Sector
Pharmaceutical Manufacturing Industry
Overview and Challenges
1. Overview
Compressed air plays a critical role in pharmaceutical packaging processes. Product safety, quality, and regulatory compliance all depend on maintaining high compressed air purity throughout production.
2. Challenge of the Customer
The customer lacked the equipment required to verify compressed air quality according to ISO 8573-1. Consequently, contamination risks could not be reliably monitored, potentially leading to production interruptions, operational delays, and financial losses. In addition, compliance with ISO 8573-1 was essential for supporting clean room requirements under ISO 14644-1.
3. Solution and Implementation
Rectana, a trusted SUTO iTEC partner specializing in precision measurement solutions, worked with the customer to address their compressed air quality safety and compliance needs. They recommended and implemented a comprehensive compressed air quality monitoring solution using SUTO iTEC’s instruments:
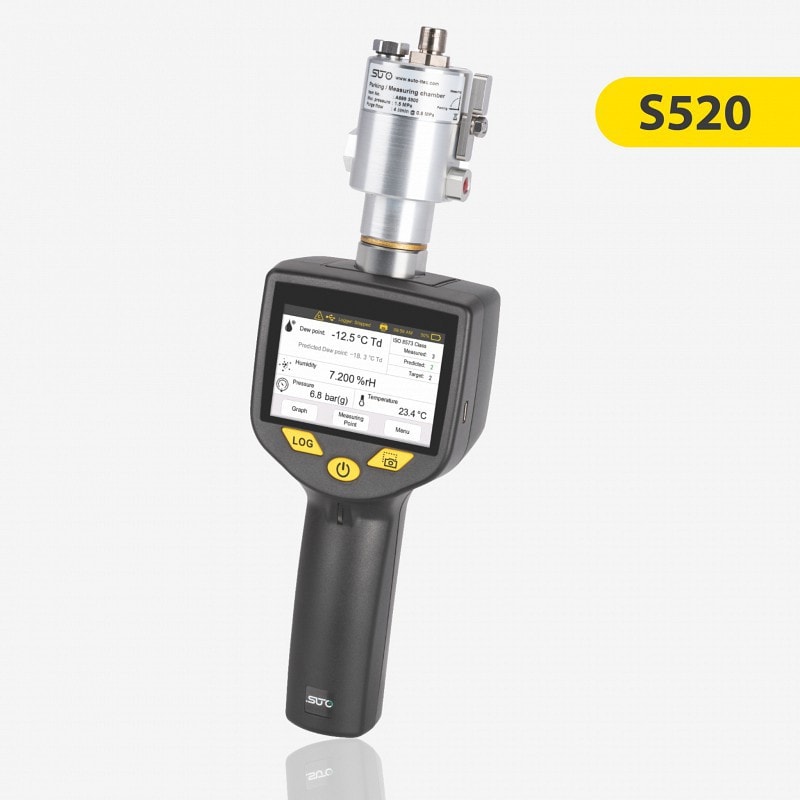
- S520 Portable Dew Point Meter: This portable instrument allows the operators to accurately measure the dew point of compressed air throughout the factory. By monitoring dew point levels, it prevents moisture-related problems that can affect the quality of pharmaceutical packaging.
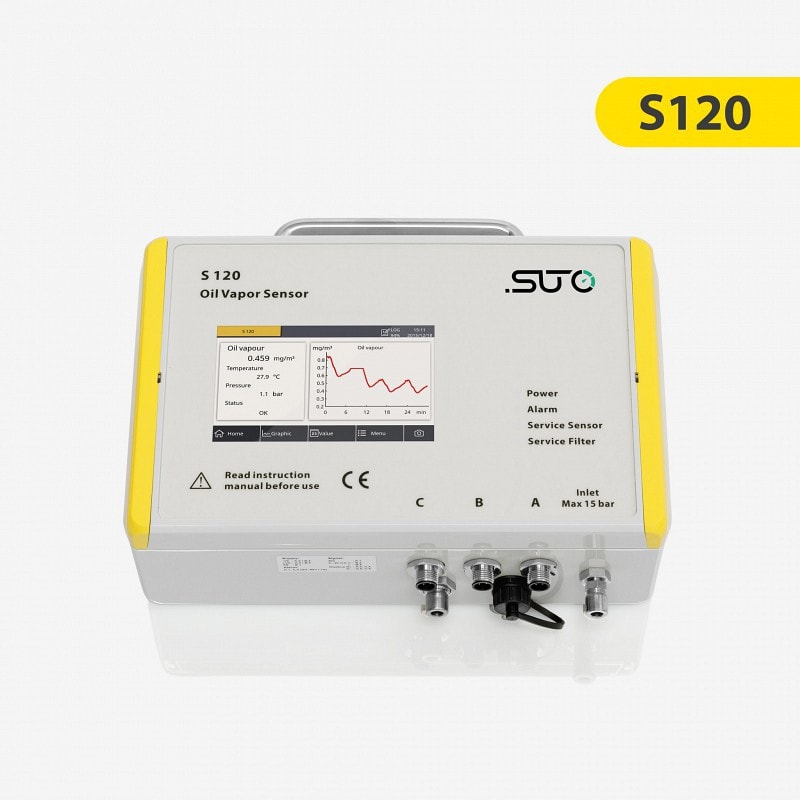
- S120 Oil Vapor Monitor: The S120 permanently detects and quantifies oil vapor levels in compressed air, ensuring compliance with ISO 8573-1 standards. Monitoring oil vapor levels is essential to prevent contamination and maintain product purity.
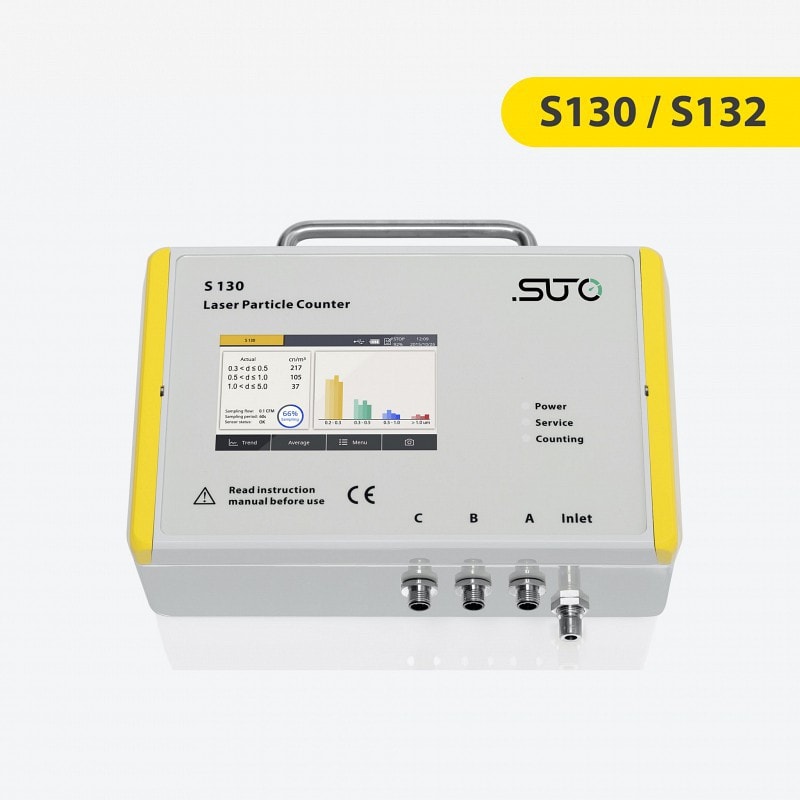
- S132 Particle Counter: The S132 provides accurate measurements of particle contamination in compressed air. By monitoring particle levels, the customer can reduce the risk of contamination and maintain clean room standards.
The client is a leading manufacturer specializing in the production of nucleic acids and proteins. They provide comprehensive packaging solutions for pharmaceutical substances to a wide range of partners within the pharmaceutical industry. With an absolute commitment to product integrity and regulatory compliance, the customer recognizes the importance of maintaining high standards of compressed air quality in their packaging processes.

4. Results
By integrating SUTO iTEC’s monitoring instruments into their operations, the client achieved significant improvements in air quality management:

Regulatory Compliance
The customer now meets compressed air quality requirements and supports clean room compliance.

Enhanced Quality
Continuous monitoring helped protect product integrity and maintain packaging quality.

Process Control
Real-time measurements provided immediate visibility into critical air quality parameters.

Optimized Operations
Proactive maintenance and troubleshooting helped improve operational performance and reliability.
5. Conclusion
Compressed air quality is a critical factor in ensuring product safety and regulatory compliance in pharmaceutical manufacturing. By implementing a comprehensive monitoring solution, the customer established a reliable framework for air quality management and strengthened confidence in its packaging processes. Furthermore, the project reinforced the company’s commitment to quality, compliance, and long-term operational excellence.
6. Products in Use
The following SUTO iTEC solution was used to conduct the compressed air quality audit and obtain precise oil vapor measurements.
Related Case Studies
Explore more case studies about compressed air quality monitoring, regulatory compliance, and product safety in critical manufacturing applications.

Precise Compressed Air Quality Monitoring for ZEISS

Flawless Paint Quality through Advanced Compressed Air Quality Monitoring

How Airtec uses SUTO iTEC Instruments to maintain High Compressed Air Quality Standards
Ensure Pharmaceutical Product Safety with Compressed Air Quality Monitoring
Compressed air quality plays a critical role in pharmaceutical packaging and production processes. Continuous monitoring of dew point, oil vapor, and particle contamination helps manufacturers maintain product integrity, meet ISO 8573-1 requirements, and support clean room compliance according to ISO 14644-1.
Protect product quality, simplify compliance management, and maintain reliable manufacturing processes with SUTO iTEC monitoring solutions.
