




QUALITÉ DE L’AIR COMPRIMÉ
Audit de la qualité de l’air comprimé
Mesurez, classez et documentez la qualité de votre air comprimé
Un audit de la qualité de l’air comprimé permet de mesurer la présence de particules, d’eau et d’huile à des points de prélèvement sélectionnés dans votre réseau d’air comprimé. Les résultats sont classés conformément à la norme ISO 8573-1 et consignés pour chaque point de prélèvement, ce qui vous fournit des preuves claires de la qualité de l’air acheminé vers votre processus.
1. Qu’est-ce qu’un audit de la qualité de l’air comprimé ?
Comment les mesures effectuées sur site permettent de transformer une exigence de pureté en résultats certifiés conformes à la norme ISO 8573-1
Un audit de la qualité de l’air comprimé permet de contrôler l’air là où cela compte vraiment : à des points sélectionnés du système de traitement et au point d’utilisation. Les particules, le point de rosée sous pression et les vapeurs d’huile sont mesurés dans les conditions de fonctionnement et classés conformément à la norme ISO 8573-1.
Il en résulte un rapport documenté pour chaque point de prélèvement. Celui-ci indique les valeurs mesurées, la classe de pureté atteinte et les conditions dans lesquelles ces mesures ont été effectuées. Les équipes chargées de la qualité, les clients et les auditeurs disposent ainsi de données vérifiables, au lieu de se contenter de supposer que l’air comprimé est suffisamment propre.
Cette page est consacrée au processus d’audit et à ses résultats. Pour en savoir plus sur la norme et son tableau des classes, consultez la rubrique « Explications sur la norme ISO 8573-1 ». Pour les instruments de mesure, les sources de contamination et les principes de mesure, consultez la rubrique « Instruments de mesure de la qualité de l’air comprimé ». Cette page présente le déroulement d’un audit et les résultats que vous obtiendrez.
2. Quand un audit de la qualité de l’air comprimé est-il nécessaire ?
Situations typiques dans lesquelles la pureté de l’air comprimé, mesurée et documentée, est requise
3
Paramètres mesurés : particules, eau et huile
Sur place
Mesures effectuées à des points d’échantillonnage définis dans votre système
ISO 8573-1
Résultats classés conformément à la norme ISO 8573-1
Rapport
Résultats consignés pour chaque point de prélèvement

Un audit client ou un audit de certification

Une nouvelle gamme ou un nouveau produit

Une anomalie ou une réclamation

Vérification périodique

Modifications apportées au traitement

Avant de vous fier à une allégation
3. Du point de prélèvement à la classe de pureté
Six étapes entre la classe ISO 8573-1 requise et un résultat d’audit documenté
| Step | What happens | What you end up with | Instrument |
|---|---|---|---|
| 1. Define the Required Class | What happensThe audit starts with the purity class required by your application, customer or quality system. ISO 8573-1 defines separate classes for particles, water and oil. If the requirement is not yet fixed, the standard’s class table is the reference point. | What you end up withA target class per parameter | no instrument at this step |
| 2. Select the Sampling Points | What happensSampling points are selected so the results describe the air where it matters: downstream of the treatment stages and at the points of use. Raw compressor discharge is not sampled. | What you end up withA documented list of points | no instrument at this step |
| 3. Measure On Site | What happensParticles, pressure dew point and oil vapour are measured at the selected points while the compressed air system is pressurised and operating normally. | What you end up withMeasured values per point | S600 |
| 4. Classify Each Parameter | What happensEach measured parameter is assigned its ISO 8573-1 class at each sampling point, allowing a direct comparison with the specified requirement. | What you end up withA class per parameter, per point | S600 |
| 5. Document the Result | What happensThe report records the measured values, resulting purity classes, sampling location, instrument used and relevant operating conditions for each point. | What you end up withThe audit report | no instrument at this step |
| 6. Decide on Ongoing Monitoring | What happensA quality audit is a snapshot. If the process depends on compressed air purity continuously, the audit results can be used as a baseline for permanent monitoring. | What you end up withA baseline for monitoring | S601 S220 |
4. Lieu de la mesure
Le résultat n’a de sens que si les points de prélèvement représentent l’air qui parvient au processus
A single measurement in the compressor room does not show the quality of the air reaching a filling head, machine or production process after several treatment stages and metres of pipework. Selecting the right sampling points is therefore part of the audit. Each point is documented so the same location can be checked again during a later verification.
All sampling points are located downstream of the treatment system, never on the raw compressor discharge. Air at the compressor outlet still carries the full load of oil, water and particles that the treatment stages are there to remove. It does not represent the quality delivered to the process and would contaminate the measuring instruments.

- 1 After the dryer. Shows whether the pressure dew point being achieved matches what the dryer is specified to deliver.
- 2 After final filtration. Verifies the quality achieved by the treatment system before the air is distributed to production.
- 3 After the air receiver. Shows whether the treated air keeps its quality through storage. Condensate or contamination collecting in the receiver becomes visible here, before the air enters the distribution network.
- 4 At the point of use. Measures the air the process actually receives. For product-contact air, this is often the most important sampling location.
Lorsque l’air comprimé est également utilisé comme air respirable, il s’agit d’un domaine distinct soumis à des exigences spécifiques — voir les essais de qualité de l’air respirable.
5. Outils utilisés au cours de l’audit
Les appareils portables et spécialisés sont choisis en fonction des paramètres et de la plage de mesure requis
La plupart des audits complets de la qualité de l’air comprimé peuvent être réalisés à l’aide de l’analyseur portable S600. Celui-ci mesure les particules, le point de rosée sous pression et les vapeurs d’huile à l’aide d’un seul appareil et affiche la classification ISO 8573-1 directement sur site. Pour les contrôles portant sur un seul paramètre ou les plages de mesure nécessitant un capteur dédié, d’autres appareils sont utilisés.
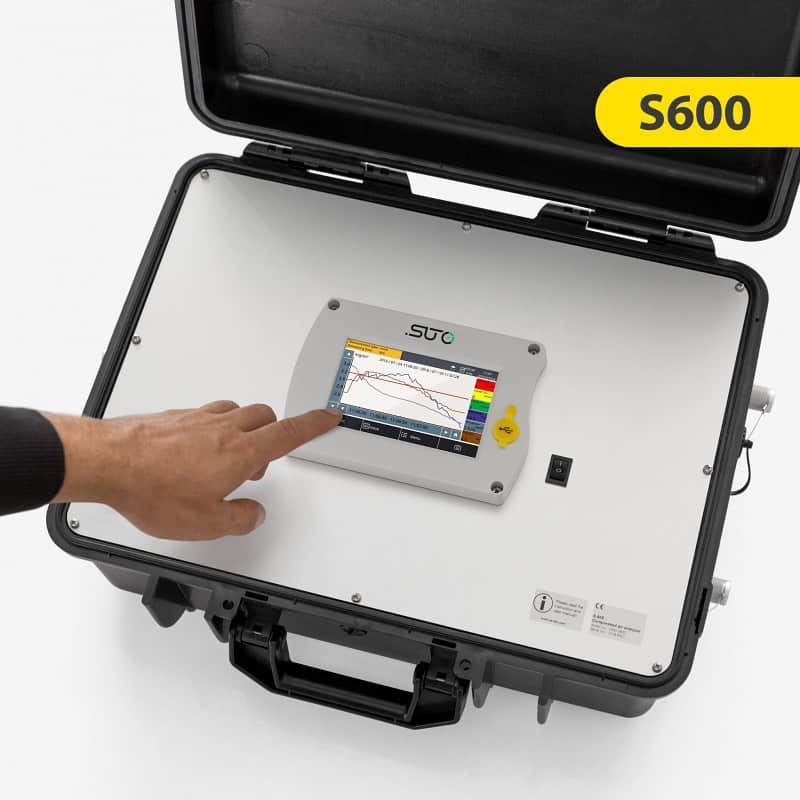
Analyseur de pureté portable S600
Mesure portable des particules, du point de rosée sous pression et des vapeurs d’huile dans un seul appareil, avec classification selon la norme ISO 8573-1 sur site.
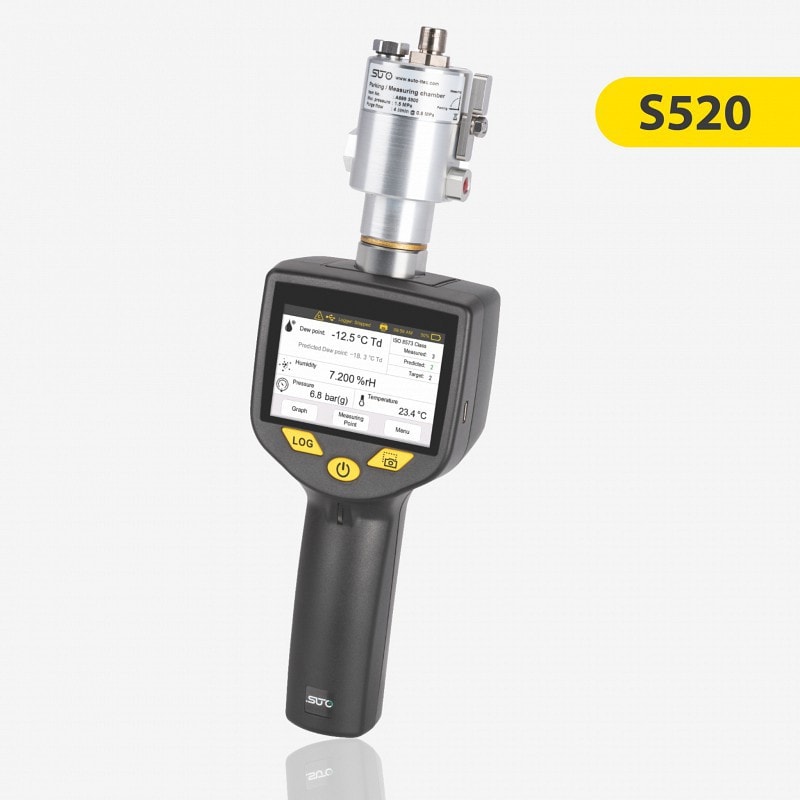
Appareil de mesure du point de rosée portable S520
Mesure portable du point de rosée sous pression jusqu’à -100 °C Td pour le contrôle des séchoirs et les audits axés sur l’humidité.
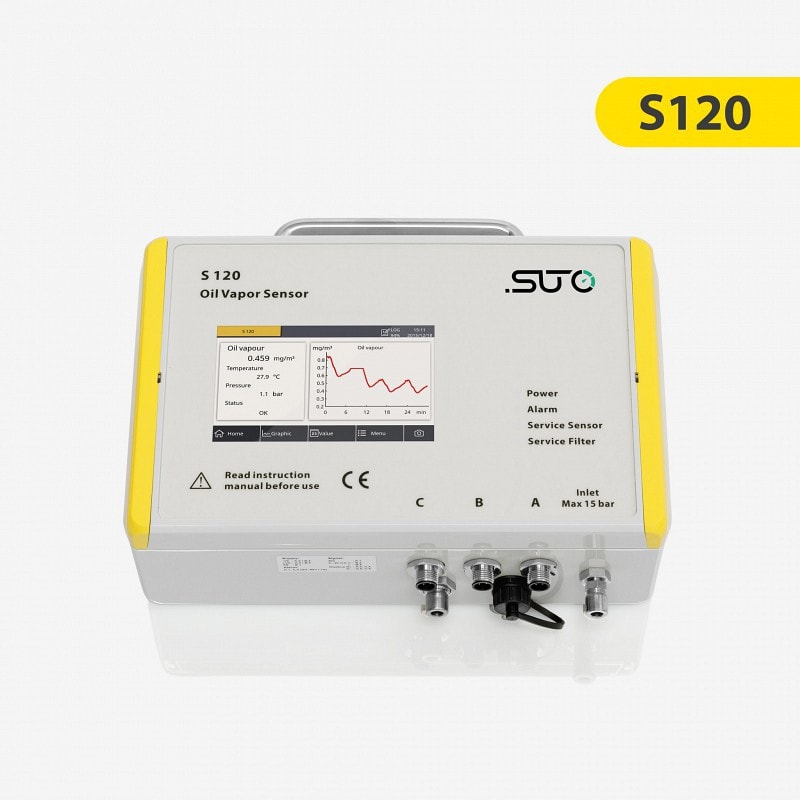
S120 Capteur de vapeur d'huile
Mesure spécifique des vapeurs d’huile à partir de 0,001 mg/m³ pour les applications exigeant de faibles teneurs en huile résiduelle.

Compteur de particules laser S130 (Eco)
Comptage de particules à partir de 0,3 µm dans le cadre d’audits axés sur la contamination par des particules solides.

Compteur de particules laser S132 (Pro)
Comptage de particules jusqu’à 0,1 µm pour les applications nécessitant un canal de particules plus fin.
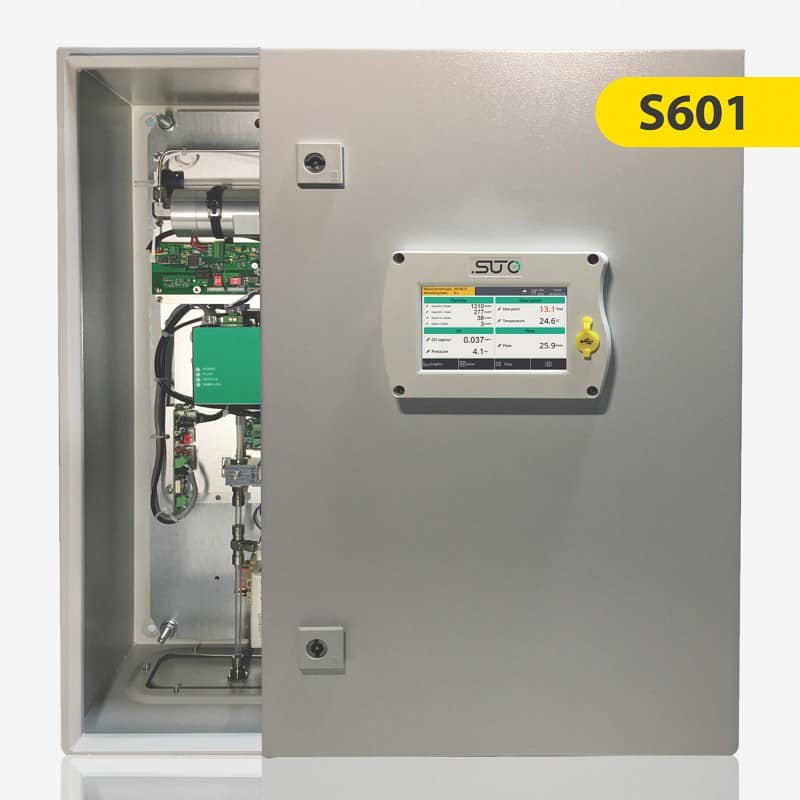
Analyseur de pureté fixe S601
Mesure en régime stationnaire des particules, du point de rosée sous pression et des vapeurs d’huile pour la surveillance continue de la qualité de l’air comprimé.
Quel instrument correspond à quel paramètre ?
| Instrument | Particules | Eau / point de rosée | Vapeur d’huile | Déploiement | Rôle dans le cadre d’un audit |
|---|---|---|---|---|---|
| S600 | 0,1 – 5,0 µm | -100 … +20 °C Td | 0,001 … 5 000 mg/m³ | Portable | Solution portable tout-en-un permettant de mesurer les trois paramètres de la norme ISO 8573-1 en plusieurs points de prélèvement. |
| S520 | non mesuré | -100 … +20 °C Td | non mesuré | Portable | Solution portable pour les contrôles de l’humidité, les vérifications des sécheurs et la vérification du point de rosée sous pression. |
| S120 | non mesuré | -100 … +20 °C Td (en option) non mesurée |
0,001 … 5 000 mg/m³ | Portable ou fixe | Pour les audits axés sur les vapeurs d’huile résiduelles ; peut également être utilisé dans le cadre d’un dispositif de surveillance permanente. |
| S130 | 0,3 – 5,0 µm | non mesuré | non mesuré | Monté sur câble | Pour les mesures axées sur les particules, pour lesquelles un canal inférieur de 0,3 µm est suffisant. |
| S132 | 0,1 – 5,0 µm | non mesuré | non mesuré | Monté sur câble | Pour les mesures axées sur les particules qui nécessitent le canal de 0,1 µm. |
| S220 | non mesuré | -100 … +20 °C Td | non mesuré | Monté sur câble | Pour une surveillance permanente du point de rosée sous pression après l’audit. |
| S601 | 0,1 – 5,0 µm | -100 … +20 °C Td | 0,001 … 5 000 mg/m³ | Monté sur câble | Pour la surveillance continue des particules, du point de rosée sous pression et des vapeurs d’huile après l’audit. |
Les plages indiquées correspondent aux plages de mesure publiées ; la valeur S520 s’applique au capteur A, et le modèle S130 dispose d’un canal supplémentaire configurable au-delà de 5,0 µm. Ce tableau compare uniquement les éléments pris en compte dans le cadre de l’audit ; pour les boîtiers, les sorties, les écrans et les accessoires, veuillez consulter la gamme complète d’appareils de mesure de la qualité de l’air comprimé.
Si l’audit constitue une étape vers une surveillance permanente plutôt qu’un relevé ponctuel, le S601 et le capteur de point de rosée fixe S220 reprennent la même base de mesure, ce qui permet de comparer les relevés ultérieurs à la référence de l’audit au lieu de repartir de zéro.
Vous préférez choisir des instruments pour votre propre équipe plutôt que de faire réaliser un audit ? La gamme d’instruments de mesure de la qualité de l’air comprimé présente l’ensemble des modèles disponibles, tandis que la présentation des mesureurs de point de rosée traite spécifiquement de la mesure de l’humidité.
6. Que contient un rapport d’audit sur la qualité de l’air comprimé ?
Un compte rendu précis indiquant ce qui a été mesuré, où la mesure a été effectuée et quelle classe de pureté a été atteinte

Valeurs mesurées par point

Classification par paramètre

Méthode et instrument

Fiches des points de prélèvement
Résultat par rapport aux exigences
Une référence reproductible

Capture d’écran : la documentation que le client reçoit effectivement.
7. Étude de cas : Vérification de la pureté de l’air dans les emballages pharmaceutiques
Comment un fabricant est passé d’une qualité de l’air supposée à des résultats mesurés et documentés
Un fabricant d’acides nucléiques et de protéines, fournissant des emballages pour des substances pharmaceutiques, ne disposait d’aucun équipement permettant de vérifier la qualité de l’air comprimé conformément à la norme ISO 8573-1. Le risque de contamination ne pouvait être exclu, mais il était impossible de le confirmer ou de l’infirmer.
Le point de rosée, les concentrations de vapeur d’huile et de particules ont été mesurés dans l’ensemble de l’installation, puis un système de surveillance a été mis en place à l’aide du mesureur de point de rosée portable S520, d’un moniteur de vapeur d’huile S120 installé de manière permanente et du compteur de particules laser S132. Il en a résulté la conformité avérée à la norme ISO 8573-1 et aux exigences relatives aux salles blanches de la norme ISO 14644-1, ainsi qu’une visibilité en continu des paramètres essentiels au processus. Lire l’étude de cas complète →
Des audits comparables réalisés dans d’autres secteurs sont rassemblés dans les études de cas de SUTO iTEC.

8. Dans quels cas recourt-on aux audits de qualité de l’air comprimé ?
Applications typiques dans lesquelles la pureté de l’air comprimé doit être mesurée et consignée
Pharmaceutique

Optique de précision
Peinture automobile
Énergie photovoltaïque et électronique
Alimentation et boissons
Cosmétiques et soins personnels
9. Ce que vous apporte l’audit
Des faits, pas des suppositions
Réponses données lors de la visite

Une base pour la suite
10. Foire aux questions
Réponses aux questions courantes concernant les essais selon la norme ISO 8573-1, les points de prélèvement, le calendrier et le suivi
La production doit-elle être interrompue pendant l'audit ?
Non. Les mesures sont effectuées alors que le système est sous pression et en fonctionnement, car c’est précisément cette condition que le résultat doit refléter. Les points de prélèvement doivent toutefois être accessibles et disposer d’un raccord pour l’instrument.
Combien de temps dure un audit qualité ?
Allow about 45–60 minutes per sampling point. That is the time the instruments need to stabilise and record representative values for particles, pressure dew point and oil vapour. The total duration therefore follows the number of sampling points: a four-point audit takes around half a day, and most audits can be completed during one site visit. Accessibility of the sampling points and the measurement scope also play a role.
Quelle est la différence entre un audit et une surveillance continue ?
Un audit de la qualité de l’air comprimé permet de consigner l’état des points d’échantillonnage définis à un moment précis. La surveillance continue mesure en permanence certains paramètres et permet de détecter les écarts dès leur apparition. On recourt souvent à un audit dans un premier temps pour établir une référence et déterminer les points devant faire l’objet d’une surveillance continue — voir le moniteur fixe S601.
De quelle classe de pureté avez-vous réellement besoin ?
La classe de pureté requise dépend de l’application, des spécifications du client ou des exigences internes en matière de qualité. La norme ISO 8573-1 définit des classes distinctes pour les particules, l’eau et l’huile ; par conséquent, l’exigence est généralement exprimée sous la forme d’une classe pour chaque paramètre. Notre présentation de la norme ISO 8573-1 expose le tableau des classes.
À quelle fréquence faut-il renouveler un audit qualité ?
Il n’existe pas d’intervalle unique valable pour tous les sites. La fréquence dépend des exigences du processus, du client ou du cycle de certification, ainsi que de la stabilité du système de traitement de l’air comprimé. Il est utile de procéder à une vérification supplémentaire après toute modification importante apportée aux compresseurs, aux sécheurs, aux filtres ou aux canalisations de distribution.
Pouvons-nous effectuer les mesures nous-mêmes ?
Oui. Les mêmes types d’appareils que ceux utilisés lors d’un audit sont disponibles pour les mesures internes. Une fois que les paramètres requis, la méthode et les points d’échantillonnage ont été définis, un site peut effectuer des contrôles de manière répétée avec son propre équipement. La gamme d’appareils de mesure de la qualité de l’air comprimé couvre toutes ces options.
Pourquoi utilise-t-on les appareils SUTO iTEC pour les contrôles de qualité de l'air comprimé ?
SUTO iTEC développe des instruments spécialement conçus pour la mesure de l’air comprimé et des gaz. Pour les audits qualité, les solutions portables comprennent le S600, destiné à la mesure des particules, des vapeurs d’huile, du point de rosée sous pression et de la pression, ainsi que le S520, destiné à la mesure portable du point de rosée sous pression. Les résultats des mesures peuvent être consignés conformément à la classification ISO 8573-1. L’étalonnage est traçable par rapport aux références et normes nationales grâce au laboratoire d’étalonnage interne de l’entreprise.
L'audit porte-t-il sur l'air respirable ?
L’air respirable relève d’un domaine distinct, soumis à des exigences spécifiques, et n’est pas couvert par un audit ISO 8573-1. Veuillez vous reporter à la section consacrée aux contrôles de la qualité de l’air respirable si cela s’applique à votre site.
En quoi cela concerne-t-il un audit énergétique de l'air comprimé ?
Ils répondent à des questions différentes et sont généralement menés séparément. Un audit de qualité vise à déterminer si l’air est suffisamment pur ; un audit de l’air comprimé évalue le coût de fonctionnement du système, tandis qu’un audit de détection des fuites permet de localiser les points de perte d’air.
11. Pourquoi choisir SUTO iTEC pour la mesure de la qualité de l’air comprimé ?
Technologie de mesure spécialisée, étalonnage et assistance technique pour l’air comprimé et les gaz
SUTO iTEC développe et fabrique des instruments de mesure pour l’air comprimé et les gaz depuis 2005. L’entreprise combine le développement de capteurs, la fabrication, l’étalonnage et l’assistance technique, offrant ainsi à ses clients un interlocuteur unique spécialisé dans les technologies de mesure utilisées lors d’un audit et pour toute surveillance ultérieure.
Depuis octobre 2025, SUTO iTEC fait partie du groupe Atlas Copco, tout en conservant son indépendance en tant que marque, avec sa propre équipe et son propre réseau de services.
20+
Des années consacrées exclusivement à la mesure de l’air comprimé et des gaz
60+
Pays disposant de bureaux SUTO iTEC ou de partenaires agréés
ISO 9001
Des processus certifiés, avec des laboratoires d’étalonnage accrédités en Allemagne et en Chine
En interne
Développement, fabrication, étalonnage et assistance sous un même toit
Pour en savoir plus sur l’entreprise, ses certifications et son réseau de services : Pourquoi choisir SUTO iTEC?
12. Êtes-vous prêt à documenter la pureté de votre air comprimé ?
Indiquez-nous ce qui doit être vérifié, où l’air comprimé est utilisé et quelles sont les exigences de pureté applicables. Notre équipe peut vous aider à définir les points de prélèvement, le périmètre des mesures et l’approche la mieux adaptée à votre site.
